Guide complet pour choisir vos consommables MIG, TIG et MMA

Dans une opération de soudage, la qualité finale d’un assemblage ne dépend pas uniquement du savoir-faire du soudeur ou des performances du poste à souder. Le choix du métal d’apport joue un rôle déterminant dans la résistance mécanique, la durabilité et la fiabilité de la liaison soudée.

Véritable élément de liaison entre les pièces assemblées, le métal d’apport doit assurer une parfaite compatibilité métallurgique avec le métal de base. Une mauvaise sélection peut entraîner des défauts importants : fissuration à chaud ou à froid, perte de résistance mécanique, corrosion prématurée, manque de pénétration ou défaut d’aspect du cordon.

Que vous travailliez sur de l’acier carbone, de l’acier inoxydable, de l’aluminium, de la fonte ou des alliages haute résistance, chaque application impose un consommable adapté.

Depuis 1946, Mougenot et Fils accompagne les professionnels du soudage, de la chaudronnerie, de la maintenance industrielle et de la fabrication métallique dans le choix de leurs équipements et consommables. Notre expertise technique nous permet de proposer des solutions adaptées aux contraintes des ateliers, des sites industriels et des artisans exigeants.

Ce guide vous accompagne pour comprendre les différents types de métaux d’apport, identifier le consommable adapté à votre procédé de soudage et optimiser la qualité de vos assemblages.

Comprendre le rôle du métal d’apport en soudage

Qu’est-ce qu’un métal d’apport ?

Le métal d’apport est un matériau métallique ajouté volontairement pendant une opération de soudage afin de réaliser l’assemblage entre deux pièces.

Lors du soudage, l’énergie thermique générée par l’arc électrique provoque la fusion du métal de base, du métal d’apport et, éventuellement, du flux ou de l’enrobage protecteur.

Après refroidissement, l’ensemble forme une zone soudée composée du métal fondu, de la zone affectée thermiquement (ZAT) et du métal de base.

Le rôle du métal d’apport est multiple : il remplit l’espace entre les pièces pour garantir une continuité mécanique, compense la dilution, apporte des propriétés spécifiques (résistance, corrosion, température, usure) et limite les risques métallurgiques.

Pourquoi le choix du métal d’apport est-il essentiel ?

Deux métaux visuellement proches peuvent nécessiter des consommables totalement différents. Le choix doit donc prendre en compte :

La composition chimique

Le métal d’apport doit être compatible avec les éléments présents dans le métal de base, tels que le carbone, le chrome, le nickel, le molybdène, le manganèse ou le silicium.

Une incompatibilité peut provoquer de la fragilité, de la corrosion, de la fissuration ou une perte de caractéristiques mécaniques.

Les propriétés mécaniques recherchées

Selon l’application, le cordon de soudure peut devoir résister à des efforts de traction importants, des chocs, des vibrations, des températures élevées ou des conditions corrosives.

Le métal d’apport doit donc présenter des caractéristiques adaptées en termes de limite élastique, résistance à la traction, allongement et résilience.

Les conditions d’utilisation de la pièce

Un assemblage destiné à une structure métallique extérieure ne répondra pas aux mêmes exigences qu’une tuyauterie industrielle sous pression.

Les critères à analyser incluent la température de service, l’exposition à la corrosion, la fatigue mécanique, l’abrasion ainsi que les contraintes réglementaires.

Quels sont les différents types de métaux d’apport selon le procédé de soudage ?

Les fils pleins pour le soudage MIG/MAG : productivité et stabilité

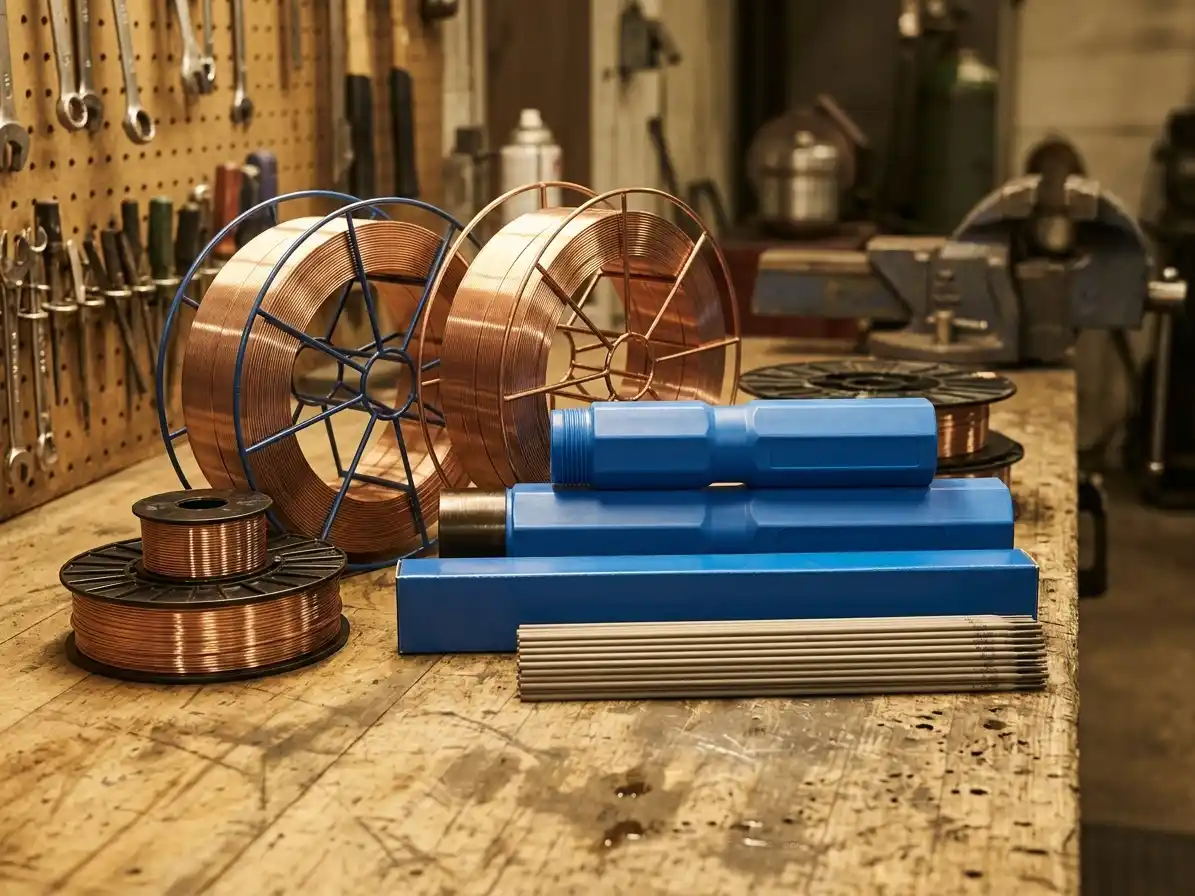
Le soudage MIG/MAG repose sur l'utilisation d'un fil métallique continu, massif et sans poudre intérieure. Conditionné en bobine ou en fût, ce fil est entraîné automatiquement par le dévidoir de la machine jusqu’à la torche pour fondre sous l'action de l'arc électrique. Ce type de métal d'apport est incontournable dans l'industrie pour l'assemblage des aciers au carbone, des aciers inoxydables ou des alliages d'aluminium.

Ses principaux atouts résident dans sa vitesse d’exécution élevée, sa régularité de dépôt et sa grande facilité d'automatisation. Les fils pleins offrent une excellente productivité tout en garantissant un arc stable, une bonne mouillabilité et un très faible taux de projections.

Métal de base

Nuances courantes

Applications principales

Particularités et avantages

Acier carbone

ER70S-6 / G3Si1

Serrurerie, mécano-soudure, charpente métallique, fabrication industrielle

Excellente stabilité, très peu de projections.

Inox

ER308LSi / ER316LSi

Agroalimentaire, chimie, équipements inox

Faible teneur en carbone (L)

Aluminium

ER4043 / ER5356

Automobile, nautisme, structures en aluminium

Le choix s'ajuste selon l'alliage, la résistance et la finition souhaitée.

Fils fourrés pour le soudage haute performance : robustesse et pénétration

Contrairement aux fils massifs, les fils fourrés se composent d'une enveloppe métallique renfermant un cœur actif. Ce cœur contient des éléments métalliques, des poudres d'alliage ou un flux générateur de laitier. Ils sont particulièrement adaptés aux travaux sur de fortes épaisseurs dans les secteurs de la charpente métallique, de la construction navale, de la chaudronnerie lourde ou de la maintenance industrielle.

L'atout majeur du fil fourré est sa performance à haut rendement. Il offre un taux de dépôt largement supérieur, une pénétration accrue et facilite grandement le soudage dans les positions les plus complexes ou difficiles d'accès.

Type de fil fourré

Applications principales

Avantages spécifiques

Fil fourré rutile

Structures métalliques, fabrication industrielle, montage sur chantier

Amorçage aisé, bel aspect du cordon, excellente maniabilité en soudage toutes positions.

Fil fourré basique

Pièces fortement sollicitées, aciers haute résistance, équipements soumis aux chocs

Très faibles teneurs en hydrogène diffusible, haute résistance à la fissuration.

Les baguettes de soudage TIG : précision et esthétique

Le procédé TIG se distingue par l'utilisation d'une électrode en tungstène non fusible sous protection gazeuse, où le métal d'apport n'est pas alimenté de manière automatique. Le soudeur ajoute manuellement une baguette métallique (généralement conditionnée en longueurs d'un mètre) directement dans le bain de fusion. Ces baguettes sont sélectionnées minutieusement en fonction de l'épaisseur à souder, de l'intensité, de la position et de la nature de l'alliage.

Les baguettes TIG sont prisées pour la précision chirurgicale qu'elles offrent. Elles garantissent des cordons d'une qualité esthétique irréprochable, l'absence totale de laitier, une maîtrise parfaite du bain de fusion et la possibilité de travailler des matériaux très sensibles comme les pièces fines aéronautiques ou la tuyauterie industrielle.

Type de baguette

Nuances courantes

Applications principales

Caractéristiques

Acier carbone

ER70S-2 / ER70S-6

Fabrication mécanique, réparation, petites structures

Bonne pénétration, excellente qualité de cordon, faible niveau d’impuretés.

Inox

ER308LSi / ER316LSi

Inox alimentaire, équipements chimiques, tuyauteries

Prévention de la corrosion, fluidité optimisée par le silicium.

Aluminium

ER4043 (AlSi5) / ER5356 (AlMg5)

Pièces exigeantes, tenue en environnement marin

Fluide, esthétique et résistant 

Électrodes enrobées pour le soudage MMA : polyvalence et fiabilité

Le soudage MMA, reconnu pour sa mobilité et sa robustesse sur le terrain, utilise des électrodes composées d'une âme métallique fusible recouverte d'un enrobage protecteur. En fondant, l'âme apporte le métal de liaison, tandis que l'enrobage libère une protection gazeuse et forme un laitier qui protège le cordon de soudure pendant son refroidissement. Ce procédé reste incontournable pour de nombreux environnements industriels.

L'atout principal de l'électrode est sa flexibilité d'utilisation. Elle permet d'intervenir facilement sur des réparations, des assemblages ou des chantiers avec un équipement restreint, tout en s'adaptant à des exigences techniques et mécaniques très variées selon la nature de son enrobage.

Type d'enrobage

Exemples courants

Applications principales

Avantages spécifiques

Rutile

E6013

Serrurerie, maintenance, réparation courante

Amorçage facile, bel aspect visuel, laitier facile à retirer.

Basique

E7018 / E7018 H4R

Assemblages fortement sollicités, aciers haute résistance, pièces épaisses

Performances mécaniques élevées, faible teneur en hydrogène.

Cellulosique

E6010 / E6011

Pipelines, soudures en position descendante, travaux spécifiques

Forte production gazeuse générant une pénétration importante. 

Consommables de rechargement dur : prolonger la durée de vie des équipements

Dans certaines applications très spécifiques, le métal d'apport n'a pas pour objectif d'assembler deux pièces distinctes, mais de restaurer, protéger ou améliorer une surface métallique existante. Les consommables de rechargement dur (tels que les alliages chrome-carbone, nickel ou cobalt) se déposent en couches sur des pièces particulièrement exposées issues du monde agricole, des engins de chantier, de l'équipement minier ou de l'outillage industriel.

L'atout fondamental de ces métaux d'apport est leur capacité à prolonger drastiquement la durée de vie des équipements. Ils créent une surface métallique redoutable qui offre une résistance exceptionnelle à l'abrasion, aux chocs violents, à l'usure mécanique sévère et à l'érosion.

Comment choisir son métal d’apport ?

Le choix d’un consommable ne doit jamais être réalisé uniquement en fonction du prix ou de la disponibilité. Une sélection professionnelle repose sur une méthode rigoureuse en quatre étapes clés.

Étape 1 : Identifier précisément le métal de base

La première étape consiste à se poser une question fondamentale : quel matériau vais-je souder ? L'identification précise du métal de base permet d'orienter le choix parmi les grandes familles de matériaux existantes.

  • L’Acier carbone : Ce matériau est principalement utilisé dans des domaines tels que la charpente métallique, la mécano-soudure et la fabrication générale.
  • Acier inoxydable : Son application se situe essentiellement dans l'industrie alimentaire, la chimie et les environnements marins.
  • L’Aluminium : Celui-ci est privilégié pour le transport, le nautisme et la réalisation de structures légères.
  • La Fonte : est principalement travaillée lors d'opérations de réparation mécanique ou pour restaurer des pièces anciennes, des carters et des bâtis.
  • Les Aciers spéciaux : incluent les aciers à haute limite élastique, les aciers résistants à l'usure ou réfractaires, que l'on déploie sur des engins industriels, des équipements sous pression et en chaudronnerie lourde.

Étape 2 : Identifier le procédé de soudage utilisé

Pour un même métal de base, le choix du consommable variera selon le procédé utilisé. Il est essentiel de noter que le procédé influence directement le taux de dépôt, la pénétration, la productivité et, in fine, la qualité finale de l'assemblage.

Étape 3 : Déterminer les contraintes de service

Avant de choisir un métal d’apport, il faut analyser l’environnement de fonctionnement.

Questions essentielles :

La pièce sera-t-elle soumise à des efforts importants ?

→ privilégier un consommable à haute résistance mécanique.

La pièce fonctionnera-t-elle à basse température ?

→ vérifier la résilience du métal déposé.

L’environnement est-il corrosif ?

→ choisir une nuance adaptée contenant les éléments d’alliage nécessaires.

La pièce sera-t-elle soumise à l’usure ?

→ envisager un rechargement spécifique.

Étape 4 : Vérifier la compatibilité métallurgique

Le métal d’apport sélectionné doit garantir un équilibre parfait entre la résistance mécanique, la ductilité, la composition chimique et le comportement en service. Dans certains cas spécifiques, un métal d’apport légèrement inférieur au métal de base, appelé « undermatching », peut être délibérément choisi pour optimiser la ductilité, la résistance à la fissuration et le comportement en fatigue de la pièce.

pour améliorer la ductilité et le comportement en fatigue.

Tableau de correspondance des métaux d’apport

Le choix du métal d’apport doit répondre à une règle fondamentale en soudage : le consommable doit être compatible avec le métal de base, le procédé utilisé et les contraintes de l’assemblage.

Les tableaux suivants permettent d’orienter rapidement votre sélection.

Important : les références indiquées correspondent aux désignations normalisées courantes (AWS / EN ISO). Le choix final doit toujours tenir compte du cahier des charges, du DMOS/QMOS, des conditions de service et des exigences réglementaires.

Métaux d’apport pour aciers de construction et aciers carbone

Les aciers non alliés représentent la majorité des applications de soudage industriel.

Cette catégorie regroupe les nuances S235, S275, S355 et les aciers à grains fins utilisés en charpente et serrurerie industrielle.

Pour les aciers de construction courants : Le fil MAG est privilégié en atelier, l’électrode basique pour la sécurité de l’assemblage et le TIG pour la qualité visuelle.

Métal de base

Procédé

Désignation consommable

Exemple

Applications / avantages

S235 / S275 / S355

MAG

ER70S-6 / G3Si1

ESAB AristoRod 12.50 / 12.64

Fil plein polyvalent, excellent dévidage, usage industriel courant

S235 / S275 / S355

TIG

ER70S-2 / ER70S-6

ESAB OK Tigrod 12.64

Assemblages précis, petites épaisseurs, réparation

S235 / S355

MMA

E7018

ESAB OK 48.00

Électrode basique haute qualité, bonne résilience

Aciers épais

Fil fourré MAG

ISO 17632-A

ESAB OK Tubrod

Productivité élevée, fortes épaisseurs

Métaux d’apport pour aciers haute résistance

Les aciers haute limite élastique sont utilisés lorsque l’on recherche un rapport résistance/poids élevé.

Les nuances S460 à S890 (type Weldox) sont employées pour les grues, les engins de levage et les structures mobiles.

Sur les aciers très résistants, le choix du métal d’apport doit intégrer : Le choix doit intégrer le risque de fissuration, le préchauffage, la température entre passes et la maîtrise de l’hydrogène diffusible.

Un métal d’apport trop dur peut parfois diminuer la sécurité globale de l’assemblage.

Métal de base

Procédé

Désignation consommable

Exemple

Spécificités

S460 à S690

MMA

E9018 / E11018

ESAB OK 75.75

Haute résistance mécanique

S690 et supérieur

MAG

ER100S-G / ER110S-G

ESAB AristoRod 89

Assemblages fortement sollicités

Aciers très haute résistance

Fil fourré

ISO 18276

Gammes Tubrod haute résistance

Productivité et performances mécaniques

Métaux d’apport pour aciers inoxydables

Les inox nécessitent des consommables spécialement formulés afin de conserver leurs propriétés de corrosion. 

Ces inox sont utilisés dans l'agroalimentaire, la pharmacie, la chimie et l'environnement marin.

Métal de base

Procédé

Désignation

Exemple

Particularités

304 / 304L

TIG / MIG / MMA

ER308LSi / E308L

OK Tigrod 308LSi / OK 61.30

Très utilisé, excellente résistance corrosion

316 / 316L

TIG / MIG / MMA

ER316LSi / E316L

OK Tigrod 316LSi / OK 63.30

Présence de molybdène pour milieux agressifs

Métaux d’apport pour duplex et super duplex

Les aciers duplex combinent des structures ferritique et austénitique pour des applications offshore, pétrochimiques ou de dessalement.

Leur performance dépend du maintien d’un équilibre métallurgique proche de 50/50.

Métal de base

Procédé

Désignation

Exemple

Spécificités

Duplex 2205 (1.4462)

TIG/MMA/MAG

ER2209 / E2209

ESAB OK 67.50

Équilibre ferrite/austénite contrôlé

Super Duplex 2507 (1.4410)

TIG/MMA

ER2594

ESAB OK 68.53

Très haute résistance corrosion

Métaux d’apport pour aluminium

L'aluminium exige une préparation rigoureuse à cause de sa couche d’alumine, sa forte conductivité thermique et sa sensibilité aux défauts.

Ses applications concernent le transport, l'automobile, le nautisme et les structures légères.

Alliage aluminium

Métal d’apport

Désignation AWS

Particularités

Séries 1000 / 3000 / 6000

ER4043

AlSi5

Très bonne fluidité, faible risque de fissuration

Séries 5000

ER5356

AlMg5

Résistance mécanique supérieure

Applications marines

ER5356 / ER5183

AlMg

Bonne tenue en environnement marin

Métaux d’apport pour fonte et assemblages difficiles

La fonte nécessite une approche particulière en raison de sa forte teneur en carbone, sa faible ductilité et le risque de fissuration.

Elle est employée en réparation mécanique pour les bâtis, carters et pièces anciennes.

Application

Procédé

Consommable

Particularité

Fonte grise

MMA

Alliage nickel ENi-CI

Excellente ductilité

Fonte / acier

MMA

Nickel-fer

Bonne compatibilité

Assemblages inconnus

MMA

E312 / 29/9

Grande tolérance métallurgique

Choisir le diamètre du métal d’apport

Le diamètre du consommable influence directement : Le diamètre influence le courant, le taux de dépôt, la précision du cordon et la pénétration.

Le diamètre idéal n’est pas uniquement lié à l’épaisseur de la pièce. Il dépend également : Il dépend également de la position de soudage, du type de joint, de l’intensité et du niveau de pénétration.

Diamètres courants MIG/MAG

Diamètre fil

Applications

0,6 mm

Tôles fines, précision

0,8 mm

Atelier polyvalent, serrurerie

1,0 mm

Fabrication industrielle

1,2 mm

Forts dépôts, charpente

1,6 mm

Très fortes épaisseurs

Diamètres courants TIG

Diamètre baguette

Applications

1,0 mm

Tôles fines

1,6 mm

Usage polyvalent

2,4 mm

Épaisseurs moyennes

3,2 mm

Assemblages importants

Diamètres courants électrodes MMA

Diamètre électrode

Applications

1,6 mm

Petites réparations

2,5 mm

Travaux courants

3,2 mm

Fabrication et maintenance

4,0 mm

Fortes épaisseurs

Stockage, étuvage et conservation des métaux d’apport

La conservation adéquate des métaux d’apport est un facteur déterminant pour garantir la qualité et la fiabilité d’un assemblage soudé. Un stockage inapproprié altère les caractéristiques du consommable et peut entraîner des défauts invisibles, principalement dus à l’absorption d’humidité. Cette dernière libère de l’hydrogène lors du soudage, ce qui, combiné à des contraintes mécaniques, favorise la fissuration à froid, un phénomène particulièrement critique sur les aciers haute résistance et les assemblages épais.1

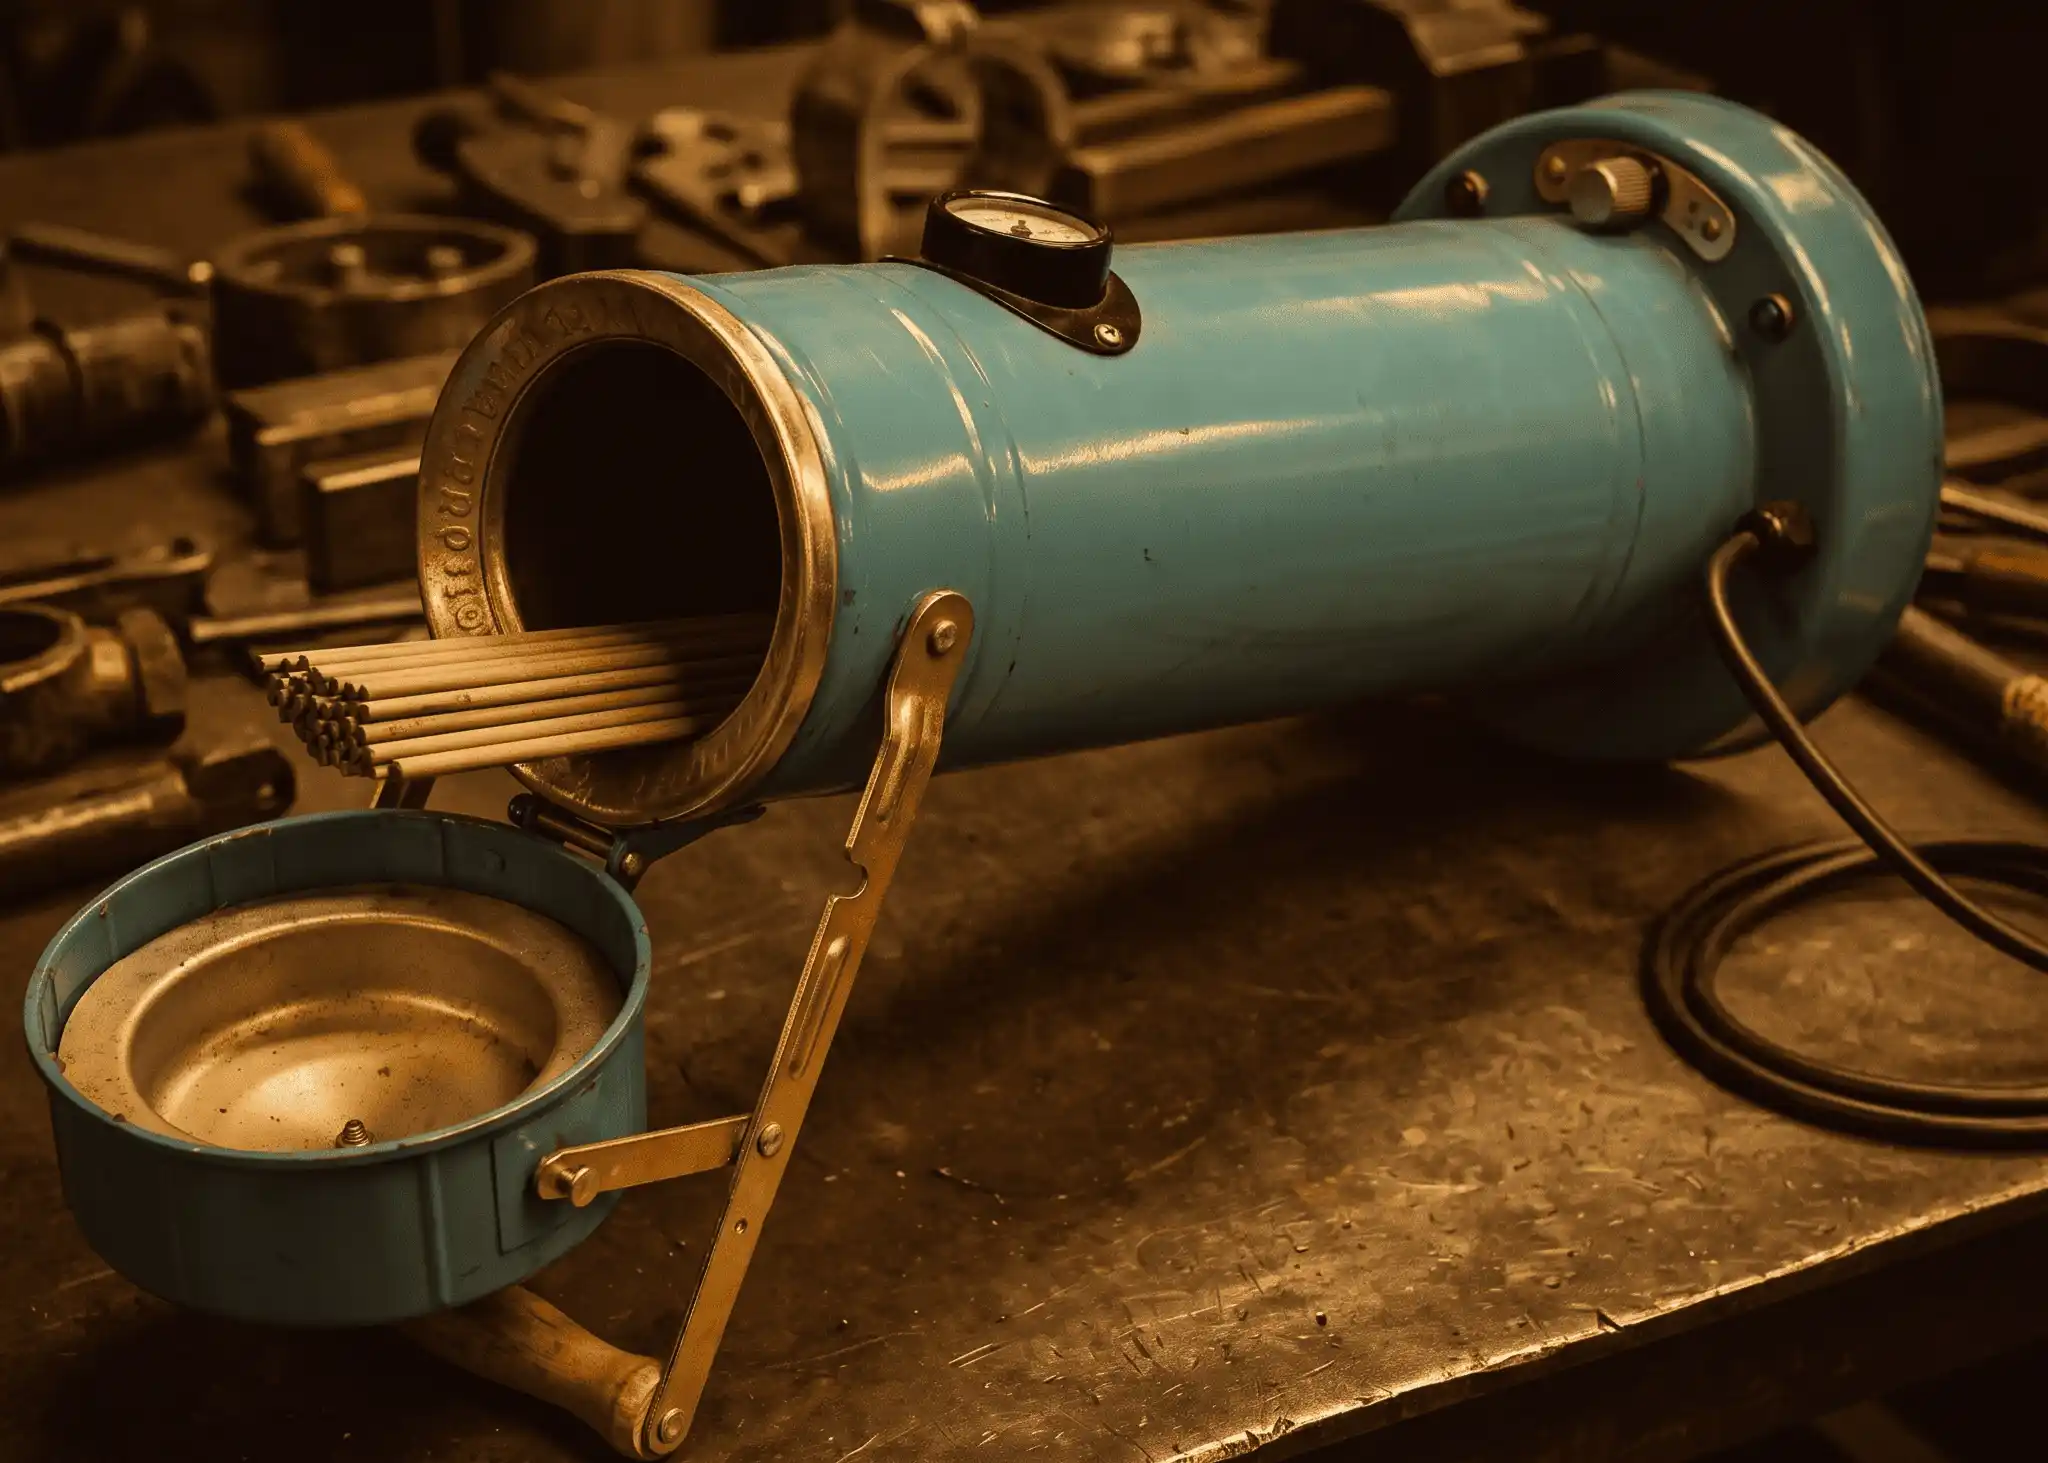
Pour prévenir ces risques, notamment avec les électrodes basiques très sensibles, il est indispensable de les maintenir dans leur emballage d’origine, dans un environnement sec et tempéré, voire de les placer en étuve. Différentes solutions professionnelles existent pour assurer cette protection : les étuves fixes permettent un séchage et une gestion rigoureuse des stocks en atelier, les étuves portatives garantissent la conformité sur les chantiers, tandis que les emballages sous vide offrent une alternative moderne permettant une utilisation immédiate sans étuvage préalable. 

Les marques professionnelles sélectionnées par Mougenot et Fils

Depuis 1946, Mougenot et Fils accompagne les professionnels du soudage avec une sélection rigoureuse de consommables et d’équipements industriels. Notre objectif est de proposer des produits fiables, de garantir une qualité constante et d’apporter un conseil technique adapté.

Choisissez le bon métal d’apport avec Mougenot et Fils

Le choix d’un métal d’apport ne doit jamais être laissé au hasard. Un consommable adapté garantit une soudure fiable, une meilleure durée de vie, une réduction des défauts et l'optimisation des coûts. Que vous soyez artisan, atelier de maintenance, entreprise industrielle ou service de production, Mougenot et Fils vous accompagne dans la sélection de vos fils MIG/MAG, fils fourrés, baguettes TIG, électrodes enrobées et consommables spéciaux. Notre équipe technique vous aide à identifier la solution adaptée à votre application, vos matériaux et vos contraintes de production. Retrouvez notre catalogue complet de consommables de soudage et équipez votre atelier avec des références professionnelles sélectionnées pour leur fiabilité.

Besoin de conseil pour votre projet de soudage ?

Nos experts sont à votre disposition pour vous aider à choisir l'équipement adapté à vos besoins spécifiques en soudage de grandes épaisseurs.

Chargement...